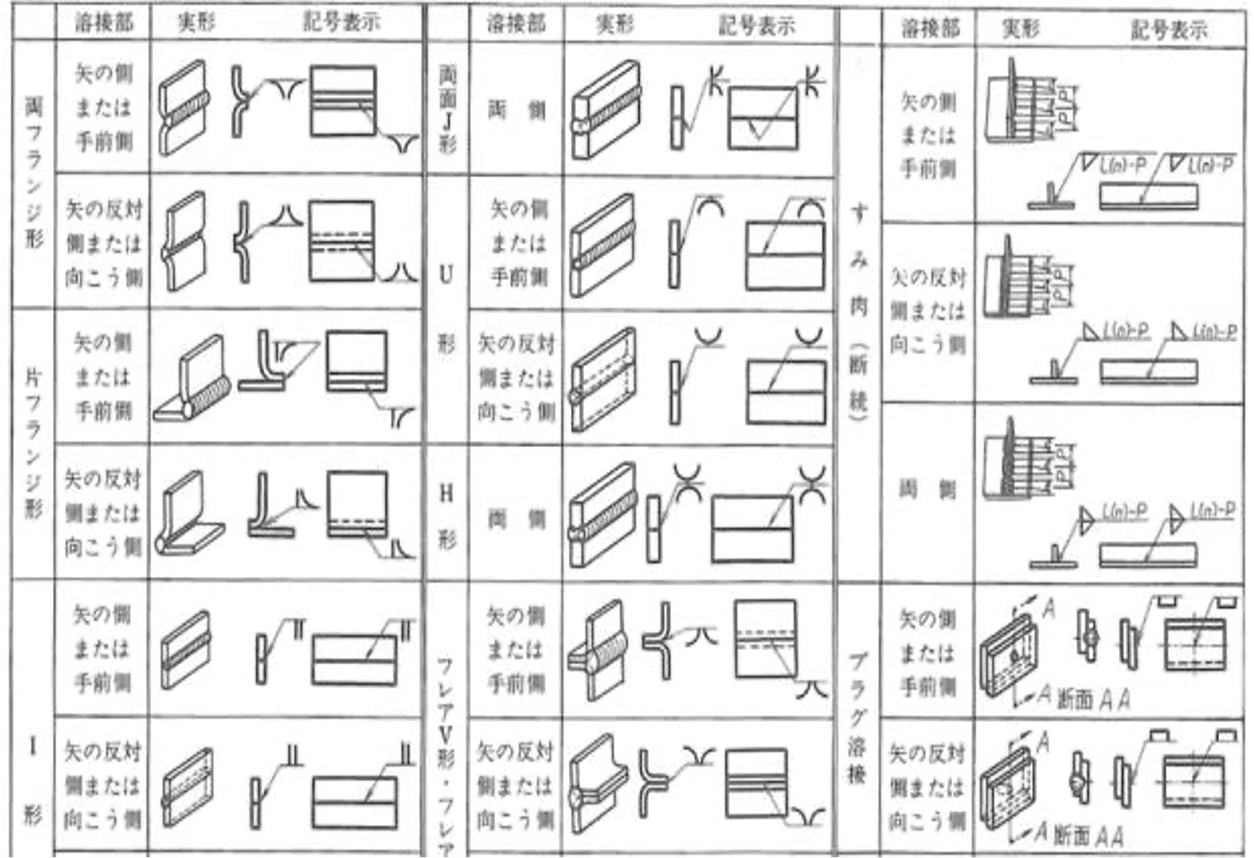
図面の溶接記号によるトラブルを根本から防ぐには、個人の読解力に頼るだけでなく、組織としての設計・製造プロセスの最適化が不可欠です。心理的安全性とコミュニケーションの観点を取り入れた、現場運用の明確な判断基準を提示します。
1. 設計部門における「おすすめできる運用」と「避けるべきNG図面」
・推奨される運用:
- 複雑な多層盛り開先や特殊な開先形状(J形・U形など)には、記号だけに頼らず「拡大詳細図(Detail view)」を併記する。
- 尾(テール)の部分に、指定溶接工法(例:TIG溶接、CO2半自動溶接)や適用する非破壊検査基準(例:JIS Z 3104 2級以上)を明記する。
- 3D CADから図面展開した際、矢の引き出し線が他の隠線や寸法補助線と交差しないようレイアウトを整える。
・避けるべきNG図面:
- 脚長の指示がない「すみ肉溶接記号単体」の放置(現場の裁量任せになり、強度不足や過剰溶接による熱ひずみ・コスト増を招く)。
- レ形開先において、どちらのプレートを開先加工するのか矢の折れ線指示を省略すること。
2. 組織の心理的安全性と「設計・現場のバウンダリー」
製造業におけるヒューマンエラー防止の鍵は、設計と現場の間に健全な心理的境界線(バウンダリー)とフィードバックループを構築することです。現場が「図面の指示がおかしい」と感じた際、設計者に萎縮せず即座に設計変更要求(ECR)を出せる関係性が保たれている組織では、重大な溶接欠陥の流出率が大幅に低下します。
「記号が読めない現場が悪い」「わかりにくい図面を描く設計が悪い」という犯人探しを脱し、社内標準化された「溶接記号チェクリスト」を検図工程に組み込むことが、組織全体の技術力と品質信頼性を底上げする最も確実な投資となります。

