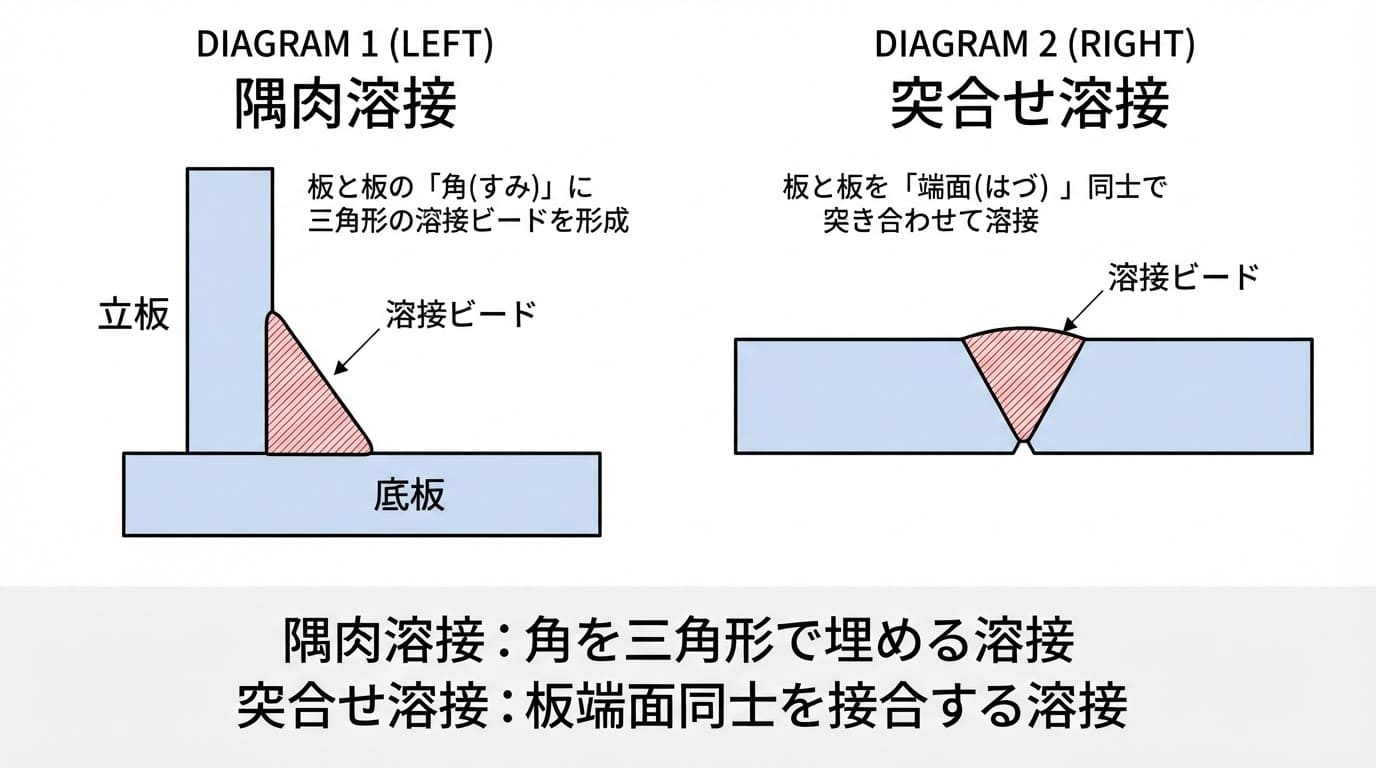
図面上では完璧に思える計算も、製造現場に回った瞬間に予期せぬ摩擦を引き起こすケースがあります。製造現場の技術者コミュニティや溶接工の手記、業界調査のレポートからは、設計室と工場の間にある深刻な認識ギャップが浮かび上がります。
ベテラン製缶職人の証言録やSNS・技術掲示板に寄せられる現場の生の声として最も多いのが、「設計者が不安に駆られて脚長を大きく指示しすぎる」という切実な訴えです。
「板厚3.2mmの薄板アングルに脚長6mmの隅肉溶接が指定されていて頭を抱えた。無理に盛れば熱で母材が波打ち、歪み取り作業に半日取られて赤字になる」「溶接脚長を無駄に大きくすると、パス数(重ね塗り回数)が1回から3回に増え、入熱量が跳ね上がって裏面のメッキが完全に焼損する」といった証言が散見されます。
溶接サイズ選定理由の背景には、設計者の「念のための安全マージン」が存在します。しかし、肉盛りの体積は「脚長の二乗」に比例して増加します。脚長を4mmから8mmへと2倍に増やすと、必要な溶着金属量と入熱量は約4倍に膨れ上がります。現場の溶接工は変形防止治具の設置や拘束に膨大な工数を割かれ、結果的に構造全体の残留応力を増大させてしまう皮肉な結果を招きます。
こうした課題を解決するため、隅肉溶接施工方法最新のトレンドとして、2020年代半ば以降は「高密度・低入熱なファイバーレーザー溶接機」や「デジタルパルスMAG溶接システム」の導入が急速に進んでいます。極小の入熱で深い溶込みを確保し、脚長を必要最小限に抑えながら設計強度を満たす工法が標準化されつつあります。

