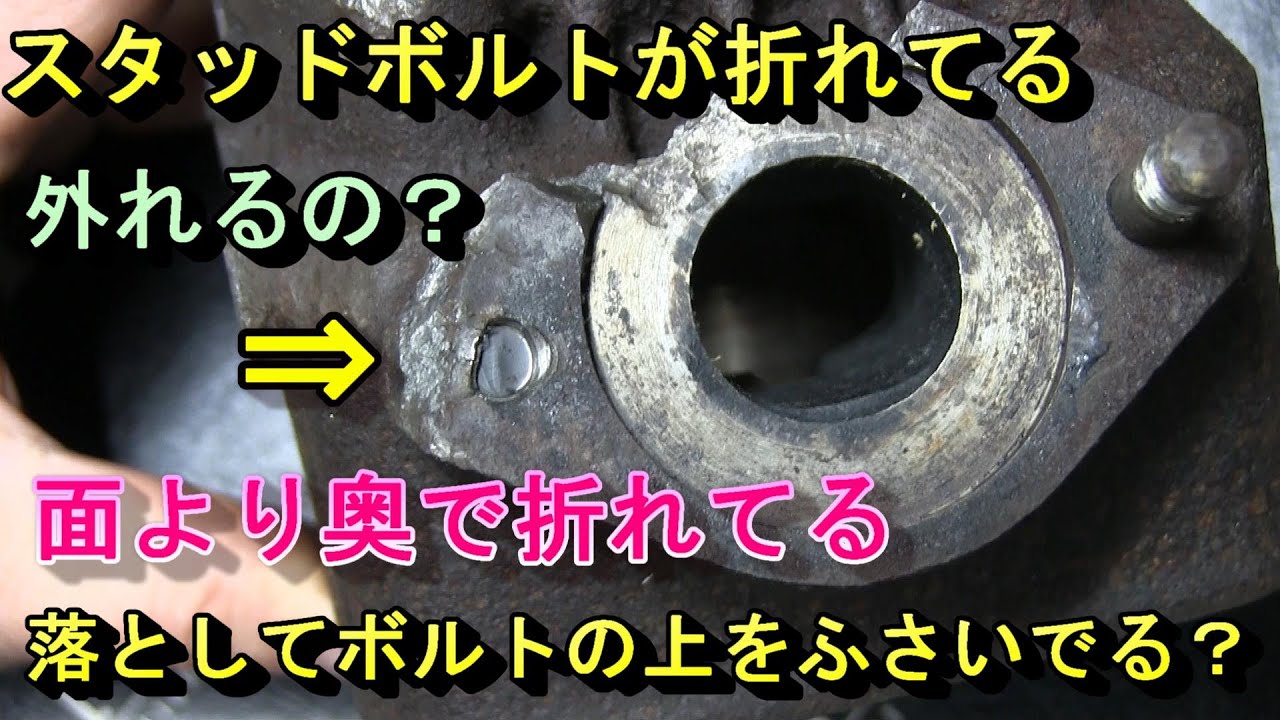
どんなに慎重に作業を進めても、経年劣化による金属疲労が限界を超えていると、作業中にボルトが母材のツラ位置で破断することがあります。このスタッドボルト 折れた 外し方には、段階に応じた外科手術的なリカバリープロトコルが存在します。
母材から数ミリでもボルトの断端が突出している場合に最も成功率が高い裏ワザが、スタッドボルト 溶接 ナット 外し方です。
【溶接ナット法の施工ステップ】
- 折れたボルトの頭に、ボルト径と同等またはワンサイズ大きめのM8〜M10普通ナットを被せます。
- TIG溶接機または半自動アーク溶接機を用い、ナットの内側空間から折損ボルトの断面に向けて溶接ワイヤーを溶かし込み、芯から完全に一体化・肉盛り溶接します。
- 溶接時の超高熱(瞬間的に数百℃)がボルト全体に伝わり、ネジ部の錆を焼き切る強力な「焼き入れショック効果」が発生します。
- 赤熱状態が落ち着き、やや熱を帯びたタイミングでメガネレンチを掛け、ゆっくりと回し緩めます。
突出部がなく母材の奥深くで折れ込んだ場合は、スタッドボルト エキストラクター 逆タップを用いた穿孔アプローチに移行します。オートポンチでボルト断面の完全な幾何学的中心に印を付け、下穴用ドリル(2.5mm〜4.0mm)で真っ直ぐ垂直に穴を開けます。その後、左ネジ形状のスクリューエキストラクターをタップハンドルで慎重に食い込ませ、反時計回りに回してボルトを抜き取ります。
ボルトを無事に救出した後は、母材側のネジ穴に鉄粉や錆が残留しているため、スタッドボルト ネジ山 修正 ダイスやタップを用いてネジ山を綺麗に整流(タッピング)し、新しいボルトを規定トルクで受け入れる下地を完成させます。

