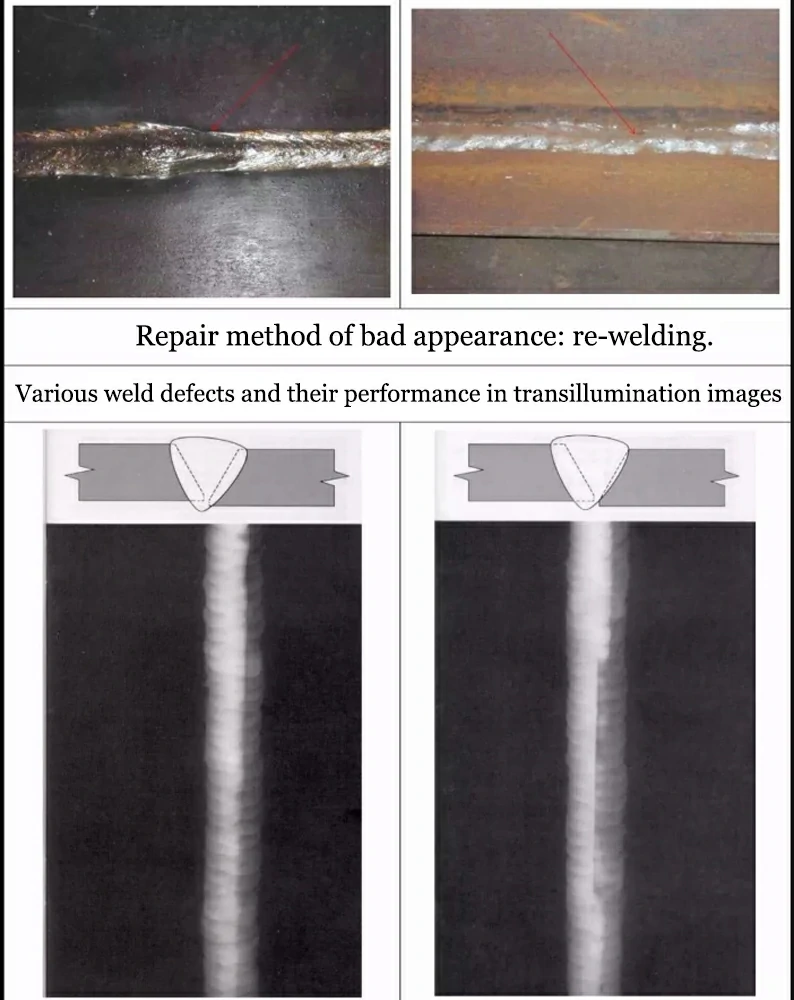
万が一、非破壊検査や外観検査で許容基準を超えるアンダーカットが検出された場合、構造物の強度を回復させるための正規補修手順を踏む必要があります。単に上から適当に溶接棒を走らせる「ごまかし溶接」は、新たな欠陥や過大入熱による熱影響部(HAZ)の脆化を招きます。
【深さ0.5mm未満の軽微なアンダーカット】
母材の許容板厚減少範囲内であれば、溶接を行わずに「グラインダー仕上げによるノッチ除去」を選択します。アンダーカットの底の鋭利な角をなくすため、砥石(100番〜180番程度)を用いて止端部と母材の傾斜が1:4以上(緩やかなスロープ)になるよう滑らかに削り込みます。削り跡の条痕は応力方向と平行(ビード長手方向)に研磨するのが疲労強度を保つ秘訣です。
【深さ0.5mm以上の深いアンダーカット】
母材の肉厚減少が許容できない場合は、「再溶接(肉盛り溶接)」を実施します。欠陥部とその周辺をグラインダーでV字状に軽く開先加工し、酸化物を完全除去した上で、小径の溶接棒またはTIG溶接を用い、適切な入熱で1パス肉盛りを行います。余盛が高くなりすぎないよう注意し、溶接後は再び止端部が母材と滑らかに連続するようグラインダーで最終整形します。
【プロの結論】溶接品質管理で成果を出す現場と失敗する現場の分水嶺
アンダーカットをゼロに抑え込める組織と、手直し工数に追われる現場の決定的な違いは、「溶接条件の標準化(WPS)に対する遵守意識と姿勢制御の徹底」にあります。
失敗が続く現場では、作業者が手首の感覚だけでトーチを操作し、日によって溶接速度や狙い角度がバラバラです。対して高水準の品質を維持する現場では、トーチのノズル高さ、前進角、ウィービングのピッチ、ワイヤ突出し長さに至るまで治具やポジショナーを駆使して姿勢を固定化しています。「感覚」を「物理的な再現性」へと昇華させることこそが、アンダーカットをはじめとする溶接欠陥を根絶するための唯一無二の王道です。

