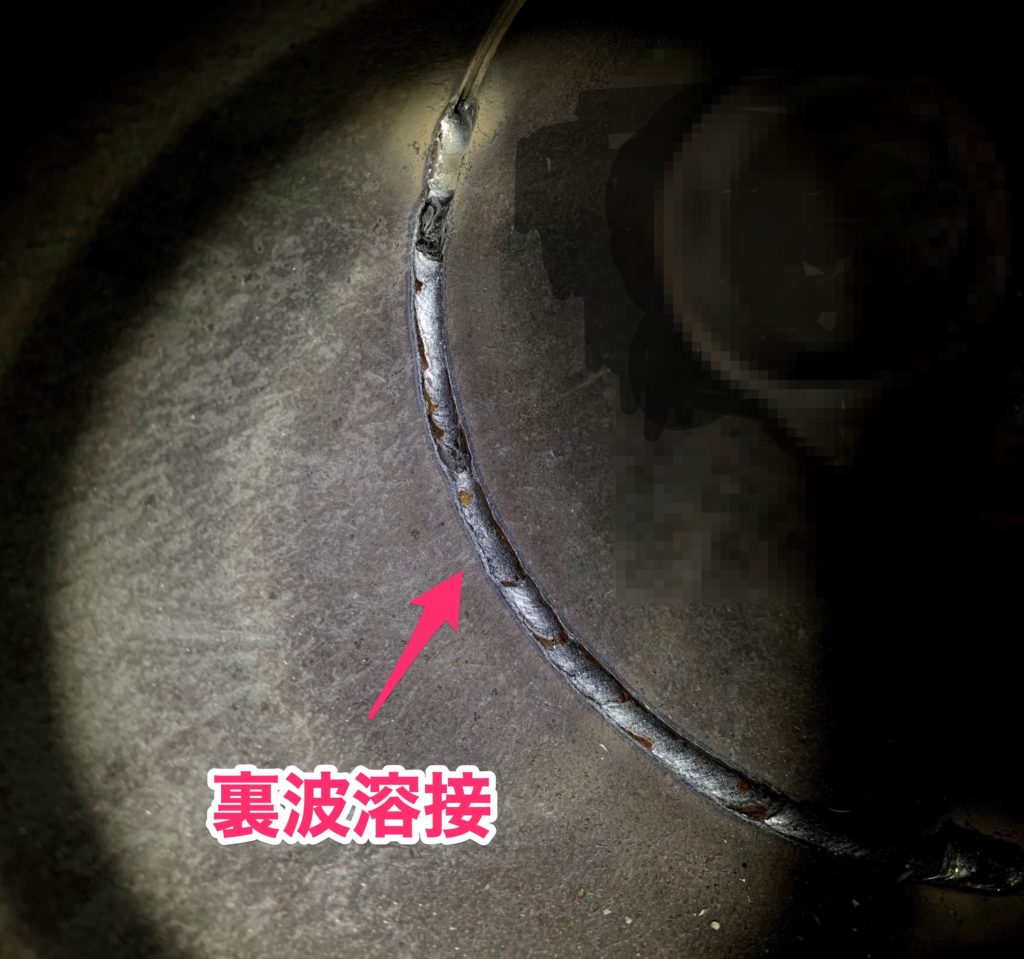
日本溶接協会(WES)が認定するJIS溶接検定の専門級(例:T-1P、T-1F、TN-P等)では、配管の全姿勢溶接(水平固定や鉛直固定)における裏波溶接が課されます。合格率は例年シビアな水準にあり、審査員は以下のポイントを厳格にチェックしています。
1つ目は「裏ビードの余盛りの高さと均一性」です。裏波の高さは0.5mm〜2.0mmの範囲に収まっていることが理想であり、アンダーカットや過大な余盛り(2.5mm超)は減点・不合格の対象です。2つ目は「始端と終端(継ぎ手部)の融合状態」です。アークスタート時とクレーター処理時のつなぎ目で裏波が途切れたり窪んだりしやすいため、始端部はあらかじめグラインダーでスロープ状に削り、本溶接時に完全に溶かし込む「ラップ処理」が合否を決定づけます。
熟練溶接士の証言によると、「検定試験では緊張からトーチの送りが早くなり、結果として裏波が細く未溶着になりやすい。練習時よりも1テンポ遅らせ、プール(溶融池)の裏抜けをしっかり目で追う勇気が合格を引き寄せる」と語られています。

