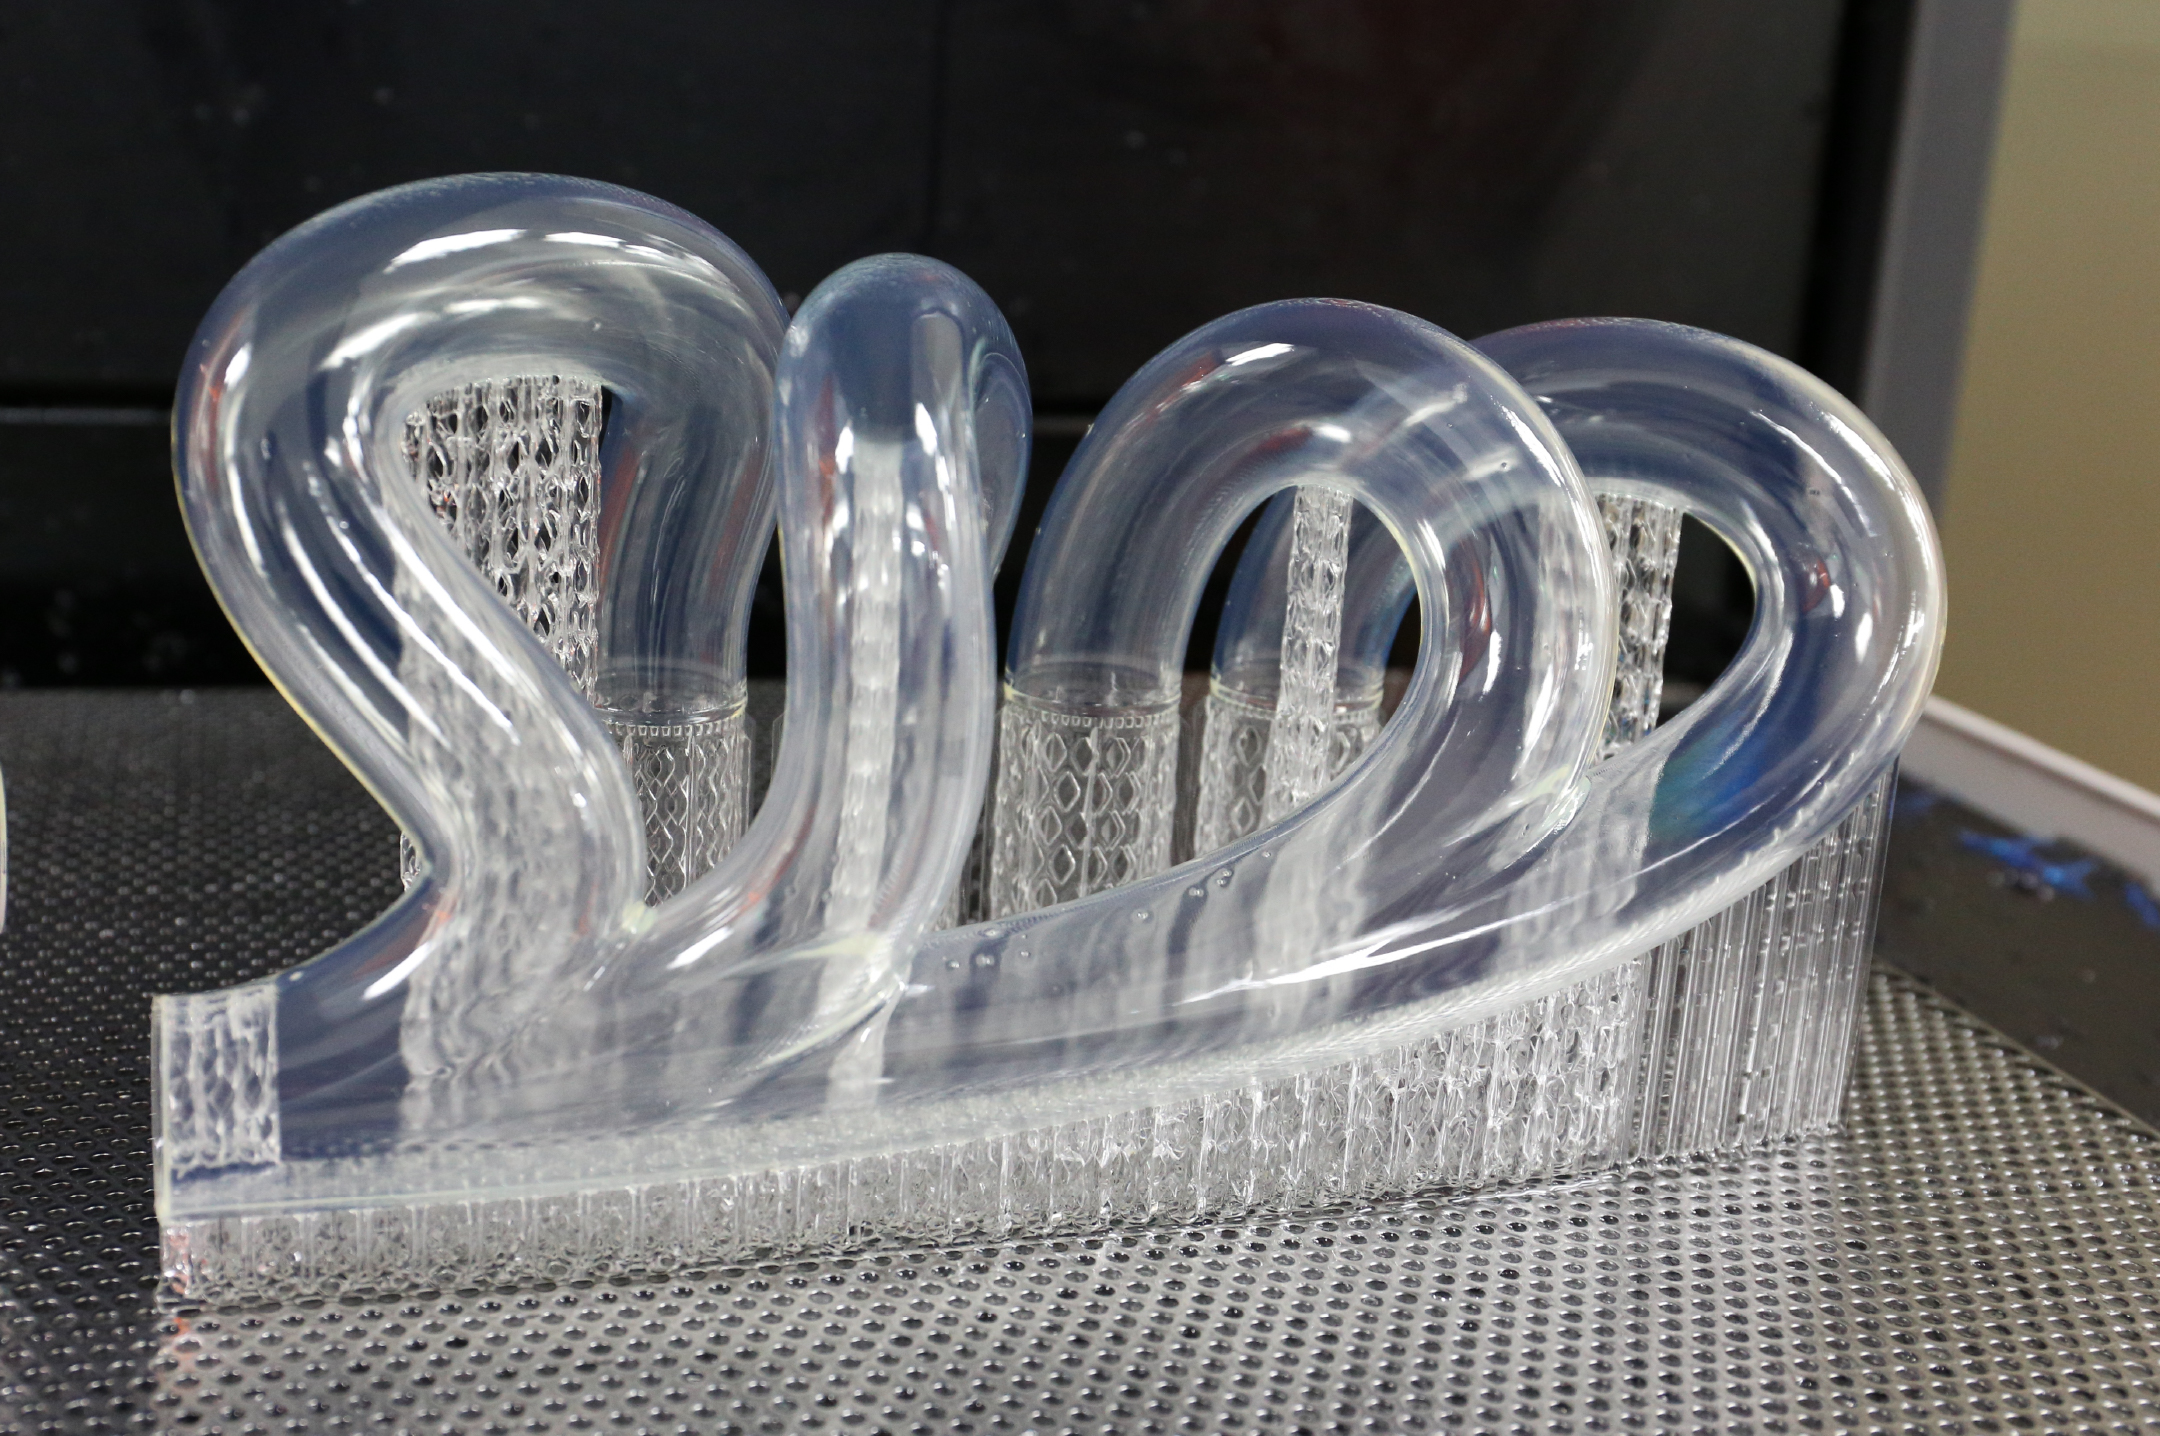
光造形を導入した初心者が最初に直面する試練が、プラットフォームに何も残っておらず、バットの底(FEP/ACFフィルム)に硬化した薄い板が張り付いているという「脱落事故」です。光造形3Dプリンターの失敗理由は、マシンの初期不良よりも、物理現象への無理解とスライサーソフトの設定ミスに起因するケースが全体の8割以上を占めています。
光造形では、1層硬化するたびに「フィルムへの固着力」と「ビルドプレートへの密着力」が綱引きを行います。剥離抵抗(ピールフォース)と呼ばれるこの引っ張り力にビルドプレート側の保持力が負けると、造形物はプラットフォームから脱落し、バットの底にペタリと張り付いて硬化し続けます。これを防ぐためには、スライサーソフト(ChituboxやLychee Slicer)における初期層(ボトムレイヤー)の露光時間設定が生命線です。通常層が1.5秒〜2.5秒であれば、初期層には25秒〜35秒の十分な露光を与え、プラットフォームに強固に食いつかせる必要があります。
さらに見落とされがちなのが、造形物の配置角度と中空化(ホローイング)処理です。造形物をプラットフォームに対して水平に配置すると、断面積が最大化して剥離抵抗が跳ね上がります。30度〜45度傾けてサポート材を配置し、断面積を分散させるのがセオリーです。また、フィギュアなどを中空化した場合、内部にレジンを逃がす「水抜き穴(ドレンホール)」をプラットフォーム側に設けておかないと、吸盤のような陰圧が発生してフィルムを破断させたり、内部に残った未硬化レジンが数ヶ月後にガスを発生させて完成品を爆発・破裂させる惨事を引き起こします。
光造形3Dプリンターの精度限界は、2026年現在のスペック上でXY解像度15〜18ミクロン、Z軸積層ピッチ10ミクロンという極限領域に達しています。しかし、その限界性能を引き出すためには、室温25℃前後を保つレジンヒーターの運用や、レジンの粘度変化に応じたリフト速度のミリ単位のチューニングが不可欠であり、ポン付けで100点が出る魔法の箱ではないという認識が求められます。

