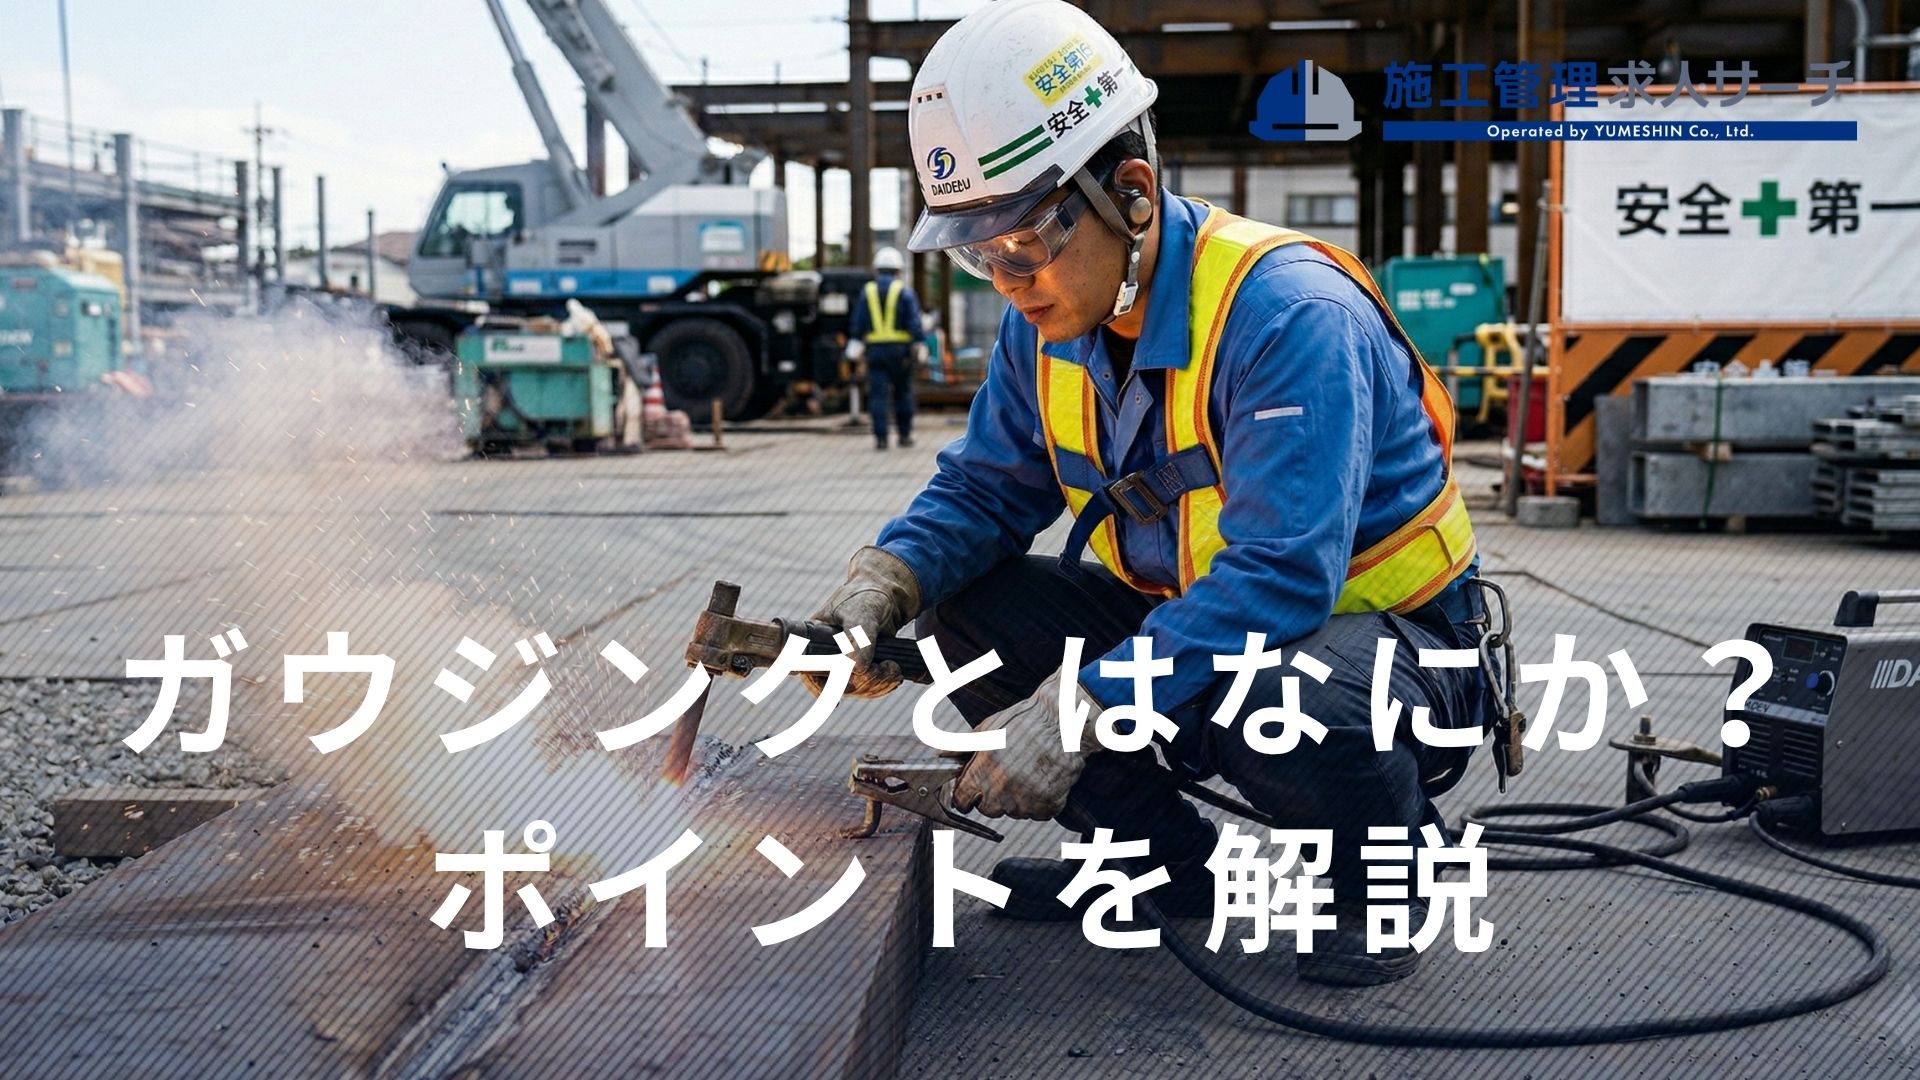
確実な欠陥除去と健全な再溶接を実現するためには、綿密な工程管理が欠かせません。以下に標準的なガウジング施工手順詳細まとめを体系化しました。
ステップ1:事前準備・設備点検
大容量の直流溶接電源(電極マイナスまたは電極プラス:使用するカーボン棒の仕様に合わせるが、一般には直流棒プラス=DCEPが多く採用されます)、0.5MPa以上のエア圧を安定供給できるコンプレッサー、アークエアトーチを接続します。カーボン電極の突出長は70〜100mm程度に調整し、エア噴射孔がカーボン電極の真下(母材側)を向くようにトーチへ確実に固定します。
ステップ2:アーク発生と角度・速度の保持
コンプレッサーのエアバルブを開き、気流を噴射させた状態で母材へカーボン電極を接触させてアークをスタートさせます。トーチの保持角度は母材表面に対して35度〜45度の傾きを保ち、形成したい溝深さに応じて電極を前進させます。送り速度が遅すぎると溶融池が溜まりすぎて不規則な深い穴(ピット)ができ、速すぎるとアークが途切れて電極が母材にショートします。
ステップ3:欠陥の完全削り出し確認
溶接欠陥の除去を目的とする場合、掘り進めながら溝の底面を注意深く観察します。ブローホール(気泡)やスラグ巻き込みが存在する場合、溶融金属の中に小さな黒点や泡立ちとして現れます。これらの異常が完全に消滅し、健全な母材の地肌のみが均一に現れる深さまで削り込みを続行します。
ステップ4:後処理(浸炭層のグラインダー除去)
ガウジング作業を終えた直後の溝表面には、カーボン電極から移行した炭素分が濃縮された浸炭層(硬化層)が薄く形成されています。この層を放置したまま再溶接を行うと、溶接金属に炭素が溶け込んで硬化し、高温割れや遅れ破壊の原因となります。そのため、施工後はディスクグラインダーを用いて溝表面を深さ0.5〜1.0mm程度丁寧に削り落とし、健全な金属光沢を露出させることが鉄則です。

