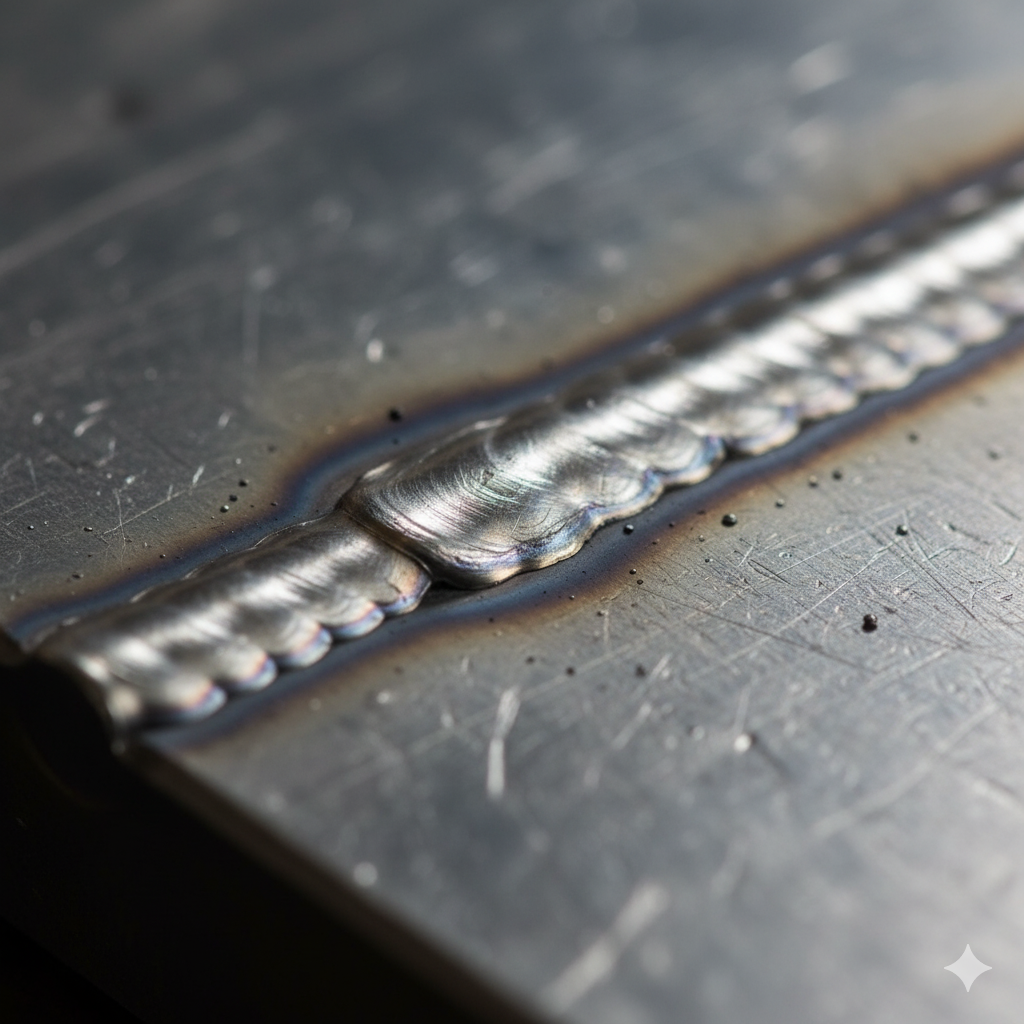
実際の製造現場や配管現場では、どのような状況下でオーバーラップが多発しているのでしょうか。溶接技能者への聞き取り取材や現場の作業日誌から、リアルな失敗パターンが浮かび上がってきます。
大手重工メーカーの下請け工場で30年以上のキャリアを持つ熟練溶接指導員は、近年の現場状況について次のように述べています。
「半自動溶接(MAG/CO2)の導入が進み、誰でも簡単にビードを置けるようになった反面、ビードの『外見の太さ』だけに気を取られて母材の溶け込みを把握できていない作業者が目立ちます。特に横向き姿勢や立向き下進溶接で、溶融金属が重力で垂れ下がっているのに速度を上げず、そのままビードを重ねてしまうケースが非常に多いです」
また、匿名掲示板やSNS上の溶接コミュニティ、知恵袋のQ&Aを分析すると、以下のような現場ならではの生の声が確認できます。
- 「電流を下げすぎて失敗する」:薄板や熱影響を恐れるあまり電流値を過度に下げた結果、母材が温まらずにワイヤだけが溶けて乗っかり、全線オーバーラップになったという初心者の吐露。
- 「遮光面の濃度選定ミス」:液晶フィルターが暗すぎて溶融池と母材の境界線(濡れ広がり)が目視できず、止端部から外れた位置にアークを照射し続けていたという作業環境の不備。
- 「姿勢変化への対応遅れ」:パイプの全姿勢溶接において、下向きから横向き、上向きへと切り替わる局面でトーチ角度の修正が遅れ、重力によって溶融池が流出してしまった事例。
現場の実態から明らかなのは、オーバーラップは単なる「手の震え」ではなく、「熱量計算の誤り」「姿勢と重力の見落とし」「視界不良」という複合的な要因から発生しているという事実です。

