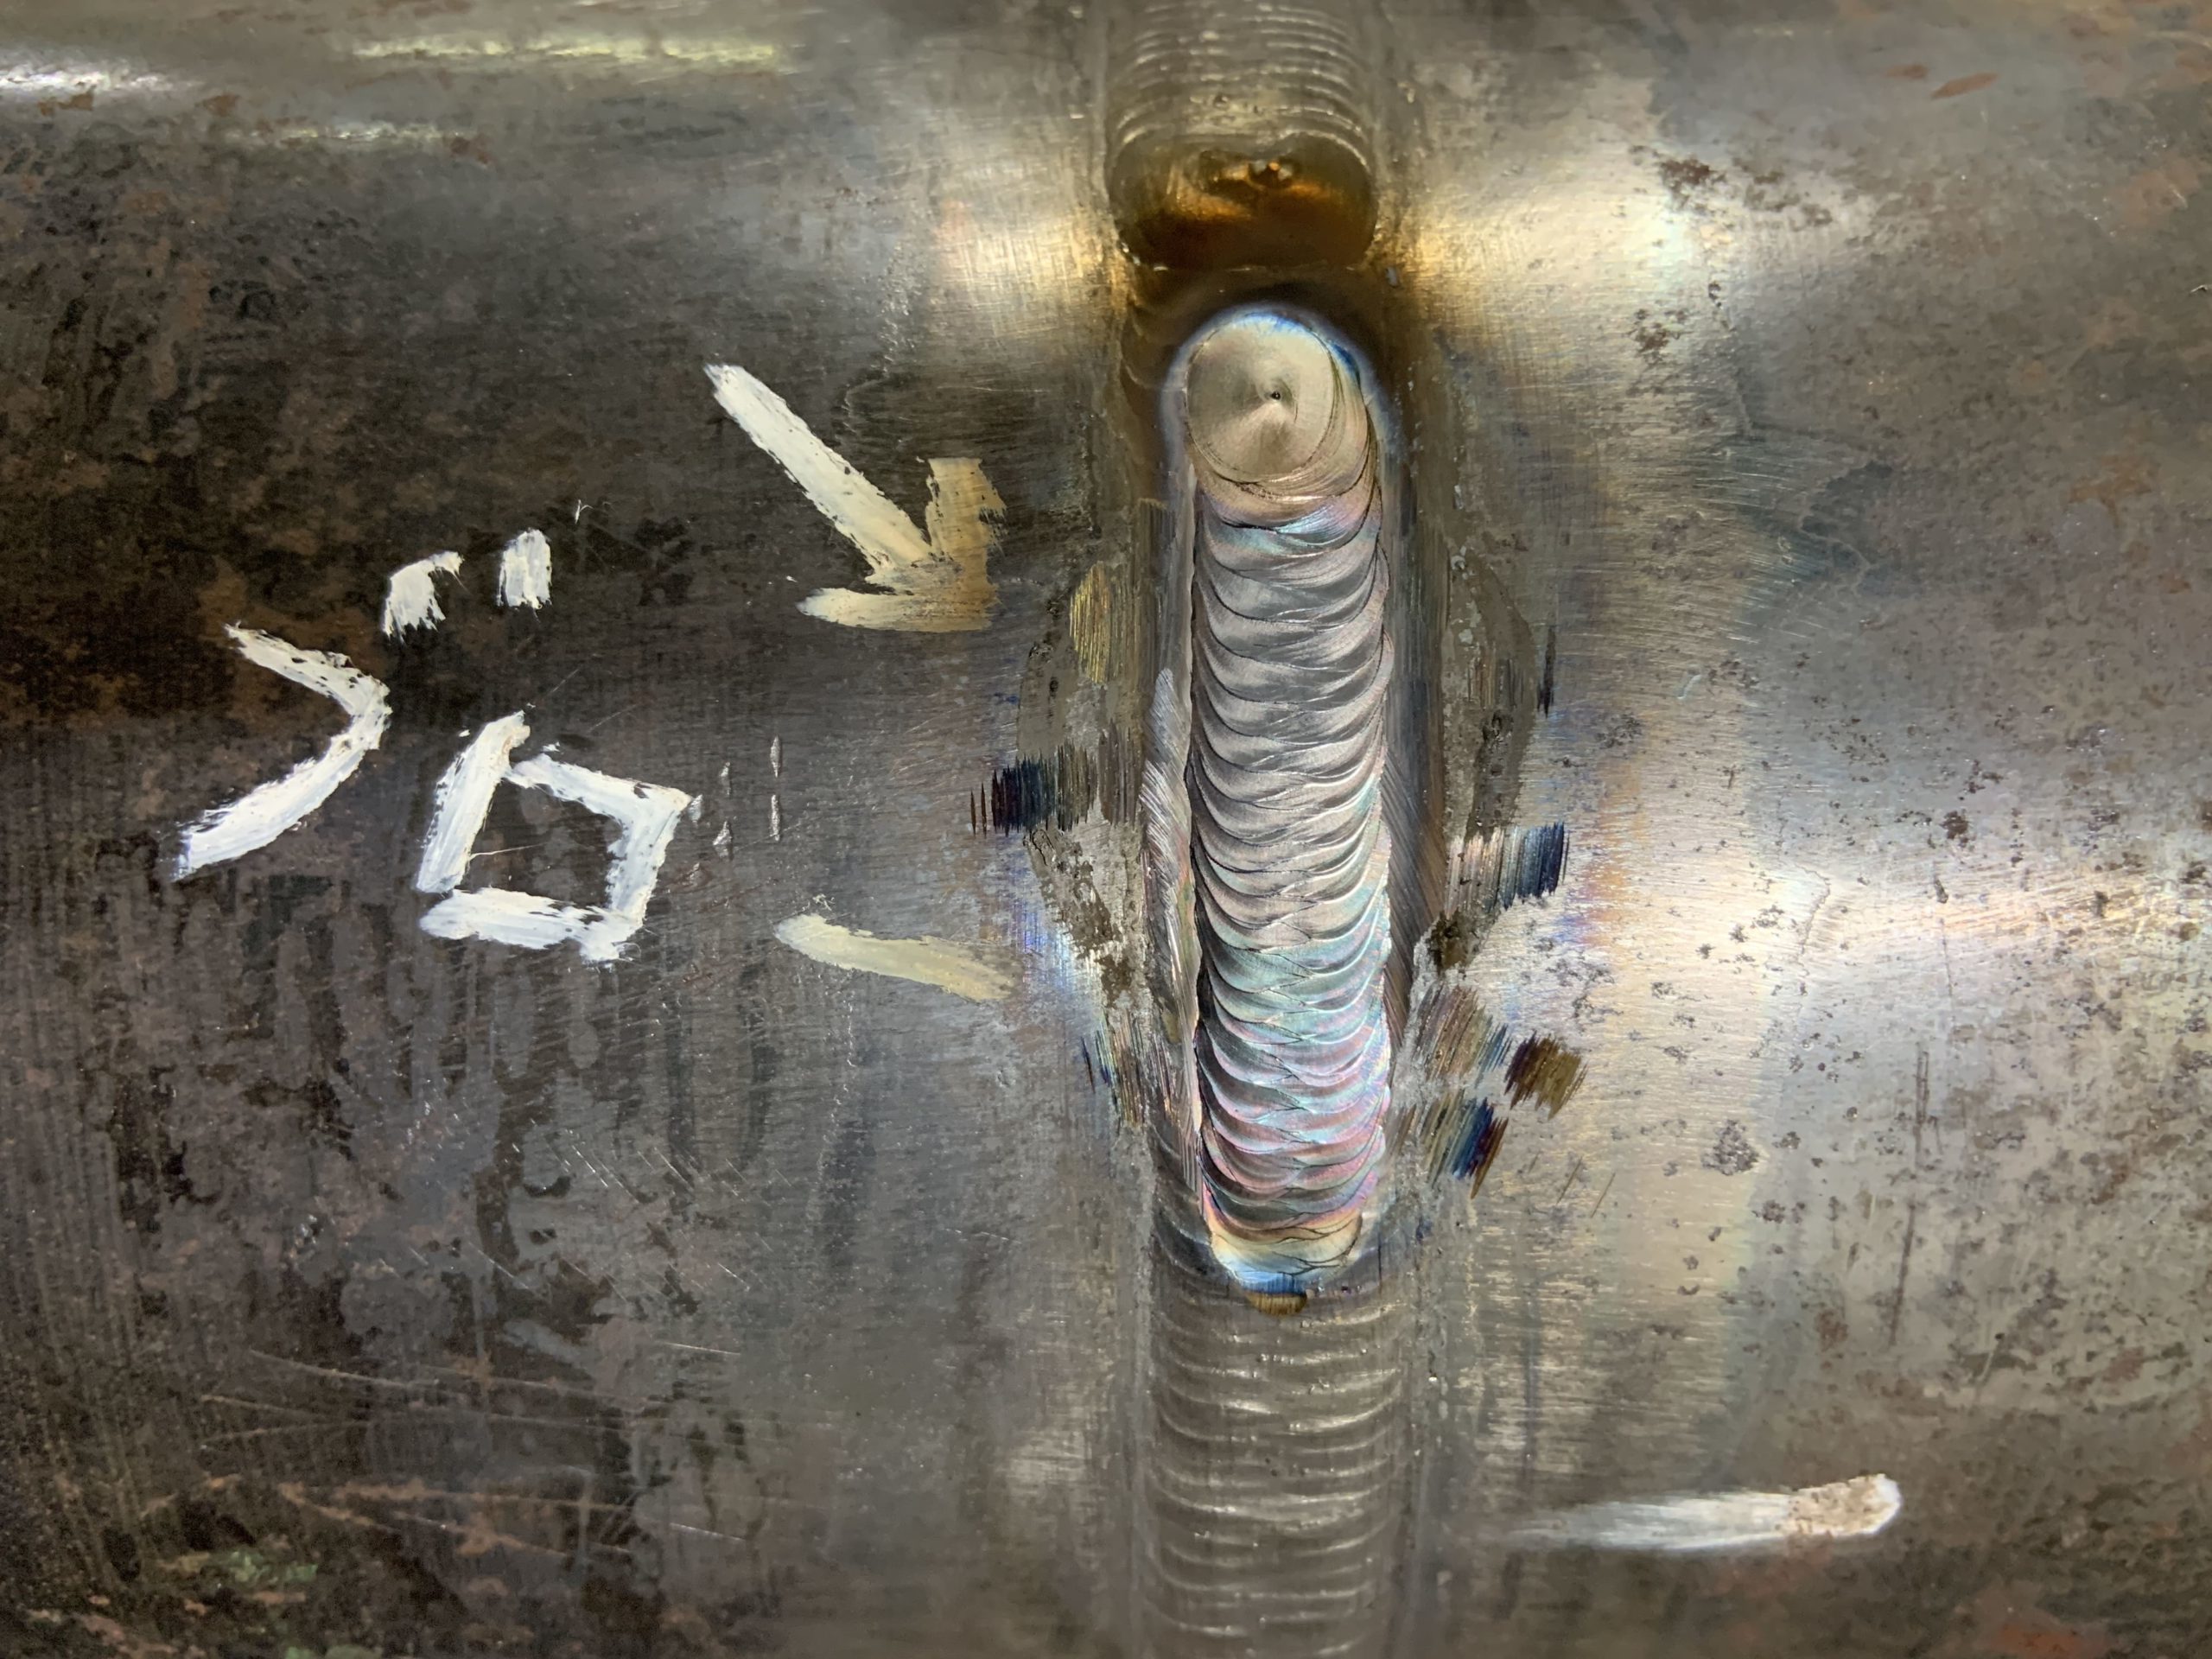
溶接ビードや鋳物内部でブローホールが発生するメカニズムは、高温時に多量に溶け込んだ気体が、冷却に伴う溶解度の急激な低下によって過飽和となり、ガス気泡として析出することに起因します。主なガス成分は水素、窒素、一酸化炭素などです。
現場における具体的な発生原因は、主に以下の要因に集約されます。
1. 母材やワイヤの表面汚染・水分付着
開先部分に付着した油、サビ、塗料、プライマー、結露などの水分は、アーク熱で分解されて大量の水素ガスや酸素ガスを発生させます。これが溶融池に溶け込むことが最大の要因です。
2. シールドガス流量の過不足・風によるシールド切れ
MAG溶接やMIG溶接、TIG溶接では、溶融池を大気から保護するシールドガスの管理が極めて重要です。シールドガスの流量不足はもちろん、流量が過大であっても乱流を巻き起こして大気(窒素や酸素)を巻き込みます。また、屋外作業やファンによる風速が0.5m/s以上ある環境では、ガスが吹き飛ばされて激しい気孔が発生します。
3. 鋳造工程特有のガス巻き込み
鋳造におけるブローホール欠陥では、溶湯(溶けた金属)を鋳型に注ぎ込む際の空気巻き込みや、砂型の乾燥不足・バインダー(粘結剤)の熱分解ガスが抜けきらないことが原因となります。

