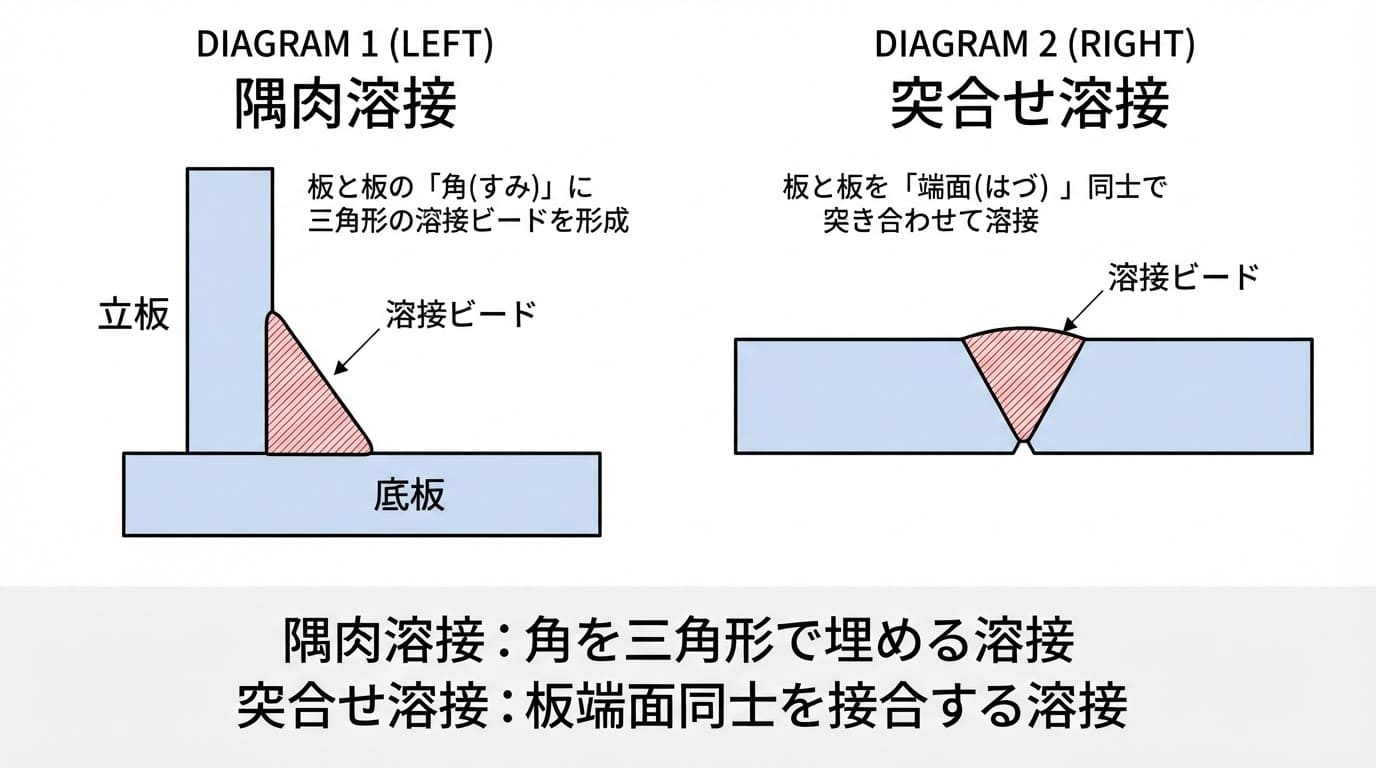
隅肉溶接とは、ほぼ直角に交わる2つの部材が形成する入隅(いりずみ)部分に溶着金属を盛り、三角形断面のビードを形成して結合する溶接継手です。構造物のフレーム組立や補強リブの取り付けなど、機械・建築・造船・自動車のあらゆる分野で採用されています。
設計者がまず把握すべきは、隅肉溶接 突合せ溶接 違いと、それに伴う力学的・経済的トレードオフです。突合せ溶接(開先溶接)は、板の端面同士を突き合わせ、開先(グルーブ)を設けて母材内部まで完全に溶着金属を溶け込ませます。継手効率100%(母材と同等の強度)を期待できる一方、事前の開先加工や厳密なルートギャップ管理、裏当て金の設置など高度な施工管理が求められます。
対照的に、隅肉溶接は母材の切断面をそのまま突き当てて隅部を埋めるため、事前の開先加工が原則として不要です。これにより加工工数と治具セッティングの時間を大幅に削減できる大きなメリットがあります。ただし、接合部のルート部(根元)に応力集中が生じやすく、疲労強度の観点では突合せ溶接に劣ります。したがって、高い動的荷重や過酷な繰返し疲労を受ける主要骨格には突合せ溶接、静的荷重が主体の補強材やリブ構造には隅肉溶接という使い分けが設計基準の根幹をなしています。
隅肉溶接が多用される主な継手形式は、直交配置される隅肉溶接 T継手 重ね継手、そして部材の角部を合わせる角継手(コーナー継手)の3種類です。特に重ね継手では、鋼板同士を重ね合わせて端部を隅肉溶接するだけで強固な締結が得られるため、現場での組立作業性が極めて高くなります。

