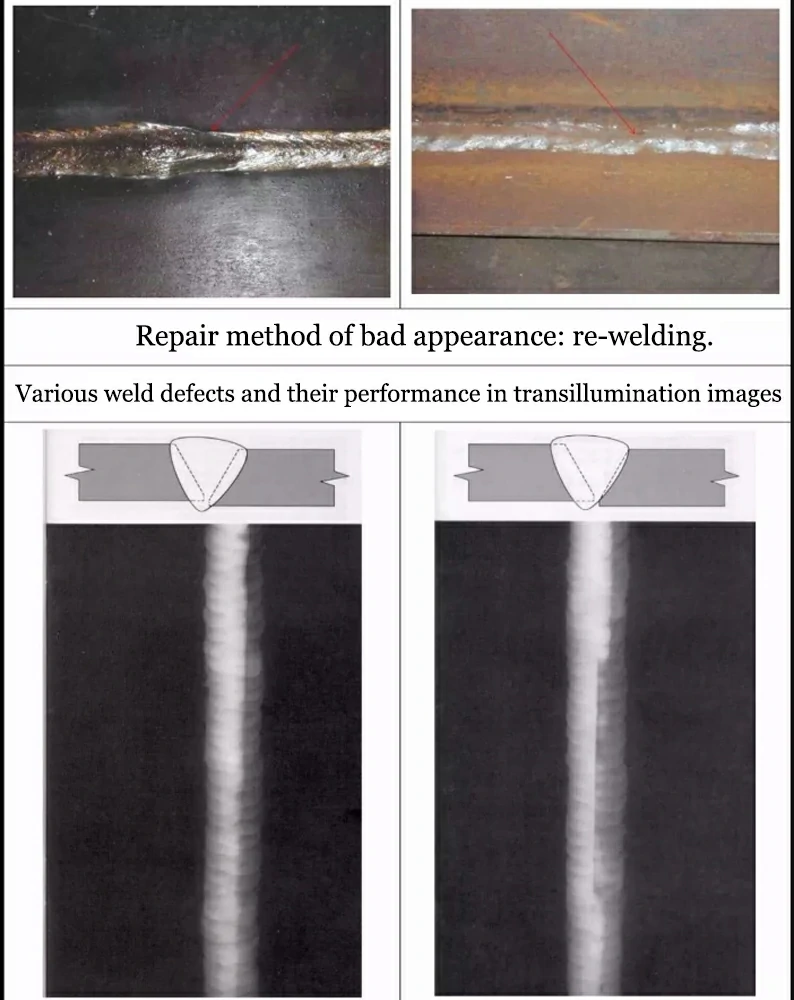
ネット上のQ&Aサイトや初心者向け解説動画には、「アンダーカットが出たら電流を下げれば解決する」という短絡的なアドバイスが散見されますが、これは重大な誤解です。
電流を下げすぎると溶融金属の粘性が高まり、流動性が失われます。その結果、母材の溶けたエッジ部分に金属が流れ込まず、かえって止端部に鋭い段差や融合不良、小規模なアンダーカットを残す結果になります。真の解決策は「電流を下げること」ではなく、「入熱量に見合った溶接速度に落とすこと」および「ワイヤの狙い位置を0.5〜1.0mm溶融池側へ寄せること」です。
さらに、母材表面の黒皮(ミルスケール)やサビ・油分の残存もアンダーカットを助長します。酸化被膜が存在するとアークが不規則に飛び散り(アークの迷走)、止端部の局所溶融を引き起こすため、溶接前開先から前後20mm以上の範囲をグラインダーで地肌が出るまで清掃することが品質管理の鉄則です。

