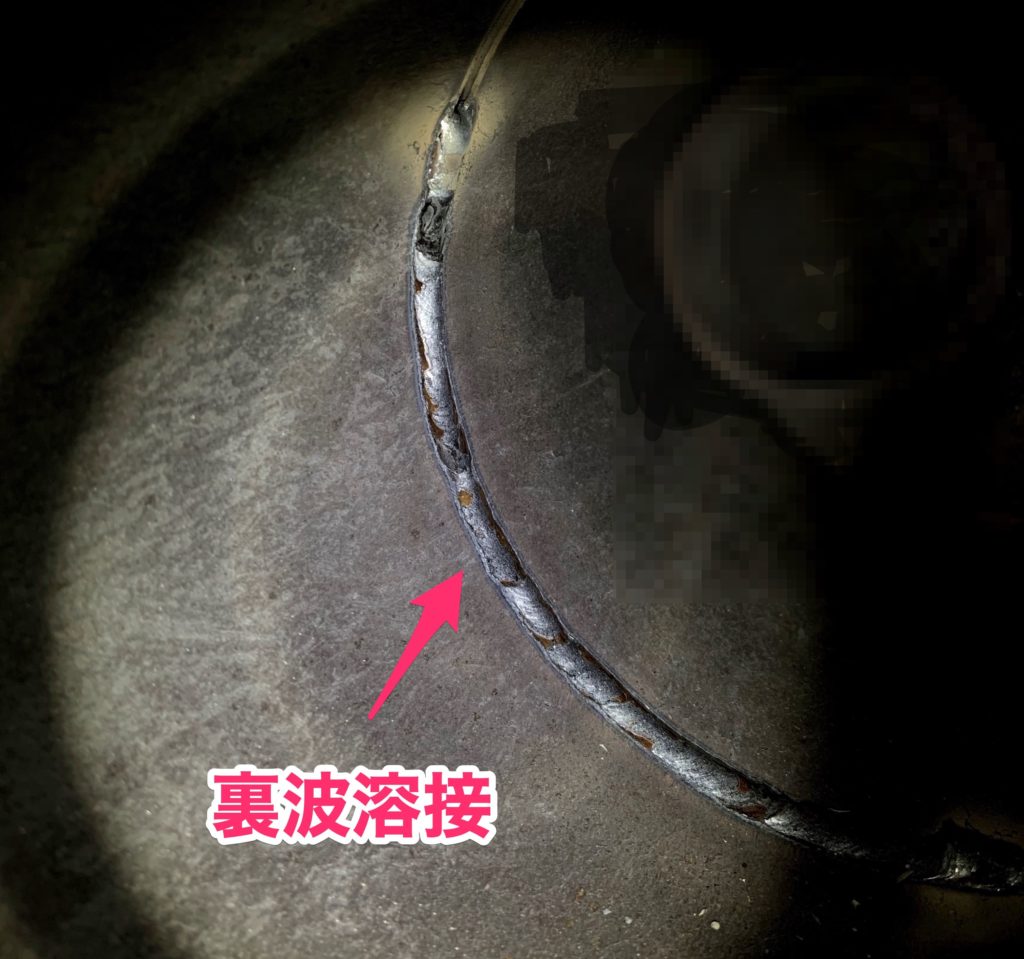
ネット上の掲示板や動画サイトでは、「裏波が出ないなら電流をとにかく上げろ」といった乱暴なアドバイスが見受けられますが、これは極めて危険な誤解です。電流を過度に上げれば、キーホールが一気に破綻して大きな穴が開き、母材が修復不能な状態に陥ります。
また、ステンレス鋼(SUS304/SUS316L)やチタンの裏波溶接において最も見落とされがちな盲点が「バックシールドガスの純度管理」です。
ステンレス鋼は高温下で酸素に触れると瞬時に酸化し、裏側に「クリンカ(酸化スケール)」と呼ばれる黒くザラザラした異物層を形成します。クリンカが発生した裏ビードは耐食性が著しく失われ、曲げ試験を行えばそこから亀裂が入って即座に破壊します。
確実な裏波を得るためには、配管内をアルミテープと水溶性遮蔽紙(パージペーパー)で密閉し、排気孔から排出される酸素濃度が「100ppm以下(0.01%以下)」になるまでアルゴンガスで置換することが必須です。治具の隙間から外気が漏れていないかを確実にチェックする地道な準備が、最終的な仕上がりを決定づけます。

