ガウジングには熱源と吹き飛ばしガスの組み合わせによって複数の方式が存在します。それぞれの原理と特性を理解することが、適切な工法選定の第一歩となります。
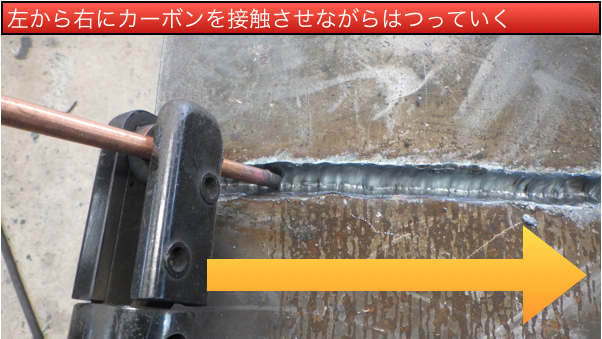
現場で最も広く普及しているのが「アークエアガウジング(Air Carbon Arc Gouging)」です。専用トーチに「ガウジングカーボン棒(炭素電極棒)」を取り付け、母材との間に直流アークを発生させて母材を瞬時に溶融させます。それと同時に、トーチのノズルからアークの直背後に向けて0.5〜0.7MPa程度の圧縮空気(コンプレッサーエアー)を噴出させ、溶けた鉄を一気に吹き飛ばします。電源には一般的な手溶接用やMAG/MIG用の直流定電流電源(大容量)を流用できるため、極めて汎用性が高い工法です。
一方、可燃性ガスと酸素を用いる「ガスガウジング」は、専用のガウジング火口を用い、アセチレンやプロパンの予熱炎で鋼材を着火温度まで熱した後、高圧の切断酸素を吹き付けて酸化燃焼反応を利用しながら溝を形成します。電源設備がない屋外環境でもガスボンベのみで作業できる利点があります。
さらに高品位な加工が求められる分野では「プラズマガウジング」が活用されます。プラズマアークの高エネルギー密度を利用し、母材を電磁的・熱的に溶融させて作動ガスで吹き飛ばします。ステンレス鋼やアルミニウム合金、チタンといった非鉄金属でもカーボンによる浸炭汚染(浸炭層の形成)を発生させずに美しい溝形状が得られるため、サニタリー配管や化学プラント機器の製造現場で不可欠となっています。

