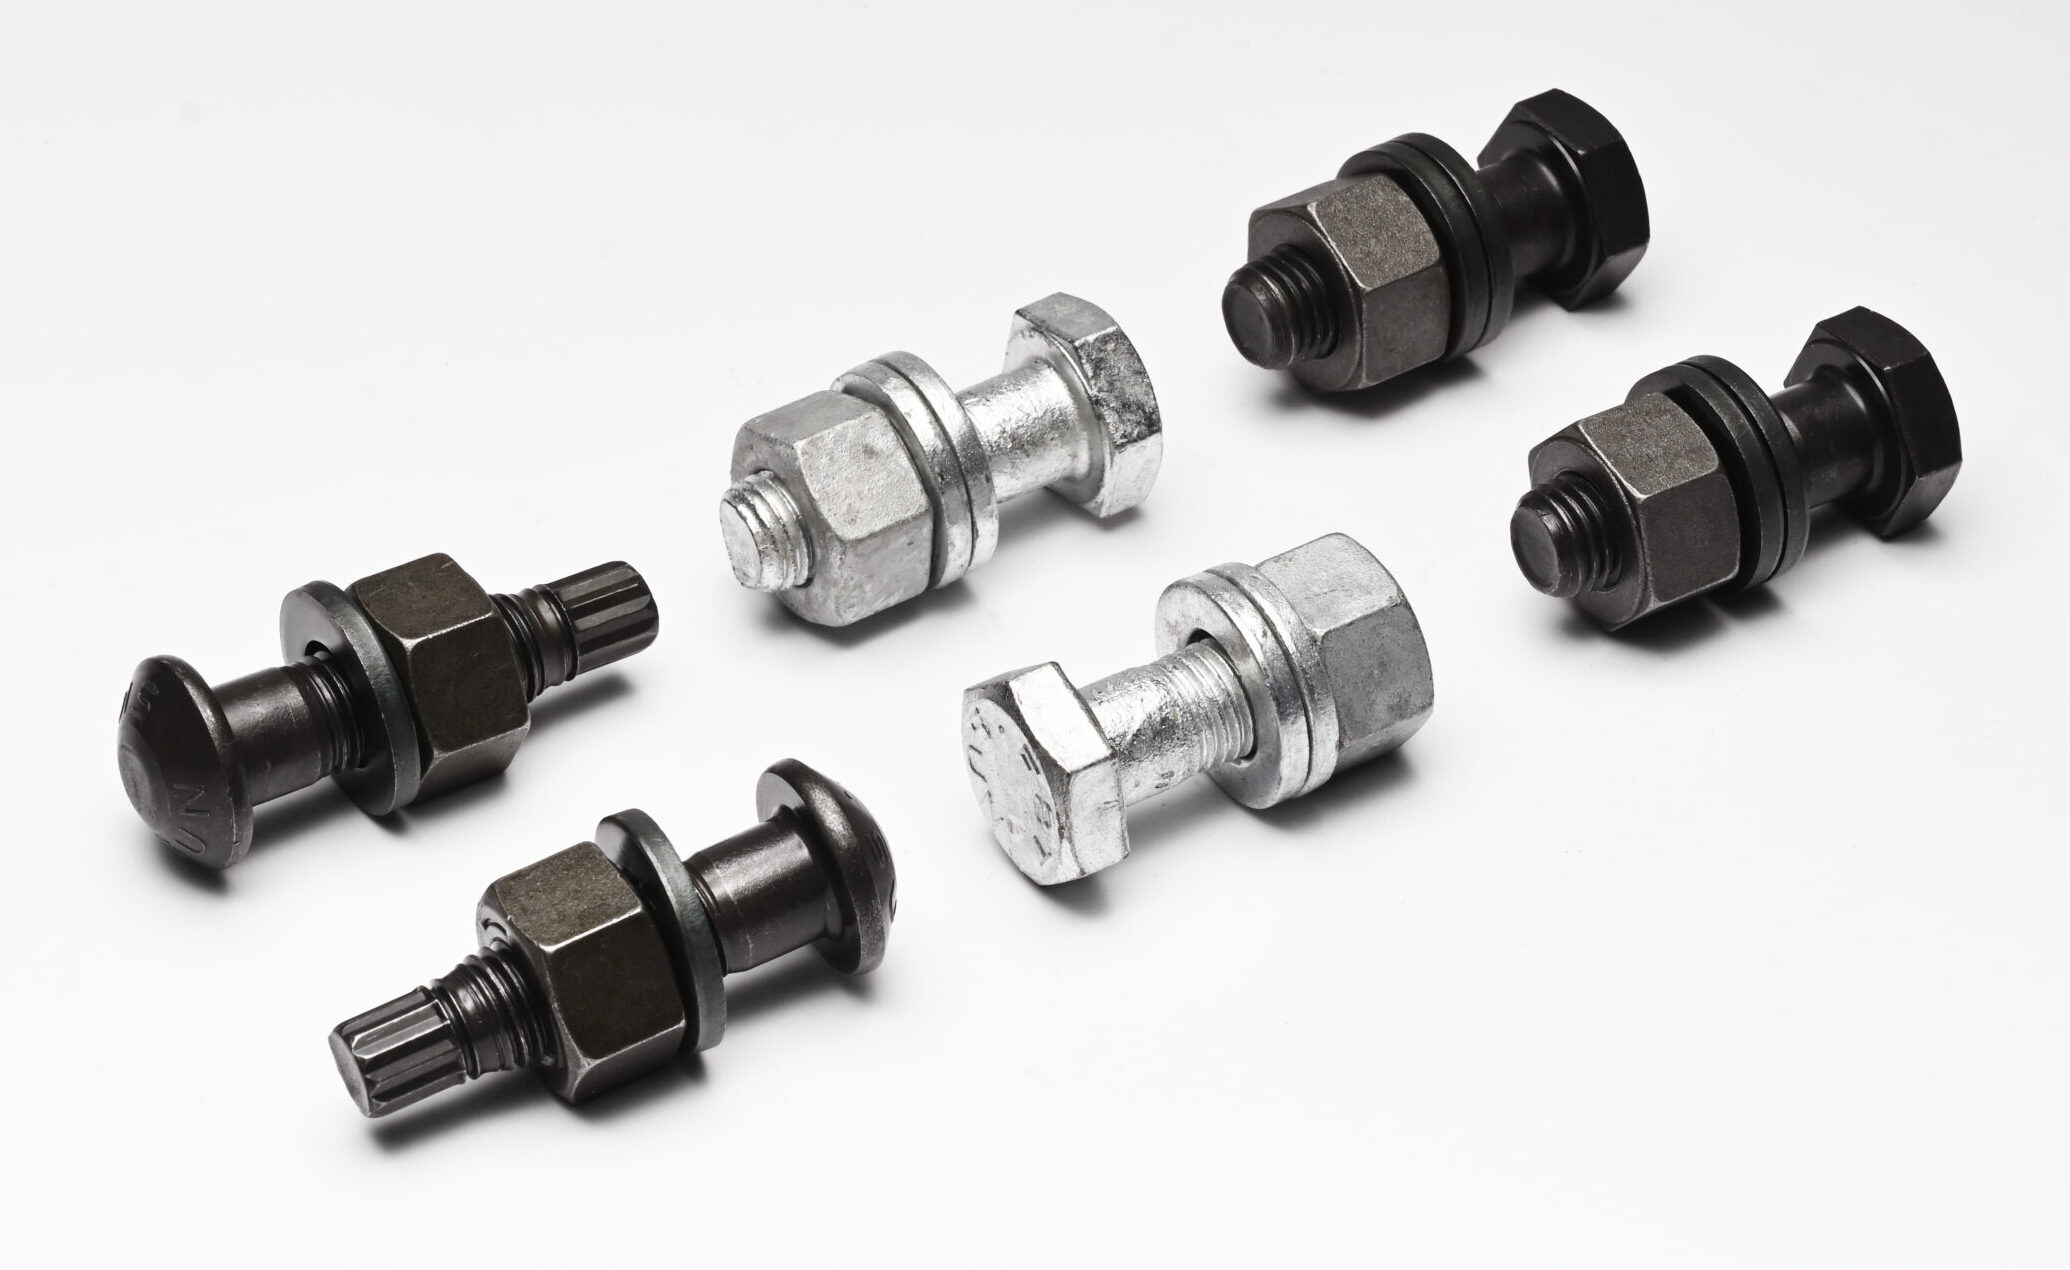
高力ボルト接合の信頼性は、部材の摩擦面処理と締め付け施工プロセスの完全性に依存しています。どれほど高強度のボルトを使用しても、手順を誤れば設計通りの耐力を発揮できません。
鉄骨建方における標準的な締め付け手順は、以下の3ステップが鉄則とされています。
- 一次締め:ボルト群の部材同士を隙間なく密着させるため、規定トルクの約60%(M20であれば概ね150N・m前後)で仮締めを行う。
- マーキング(共回り確認線):ボルト頭部、ナット、座金、鋼板にまたがる直線マーキングを白または蛍光色の耐水マーカーで引く。
- 本締め:専用シャーレンチでピンテールが破断するまで、あるいは規定トルクまで締め上げる。
本締め完了後は、ピンテールの破断確認とともに、一次締め時に引いたマークのズレを目視検査します。「ナットだけが回転し、座金やボルト軸が共回りしていないか」「締め付け回転角が適正範囲(概ね120°±30°など)に収まっているか」を確認することで、軸力のバラつきやネジ山のカジリといった施工不良を完全に排除します。

