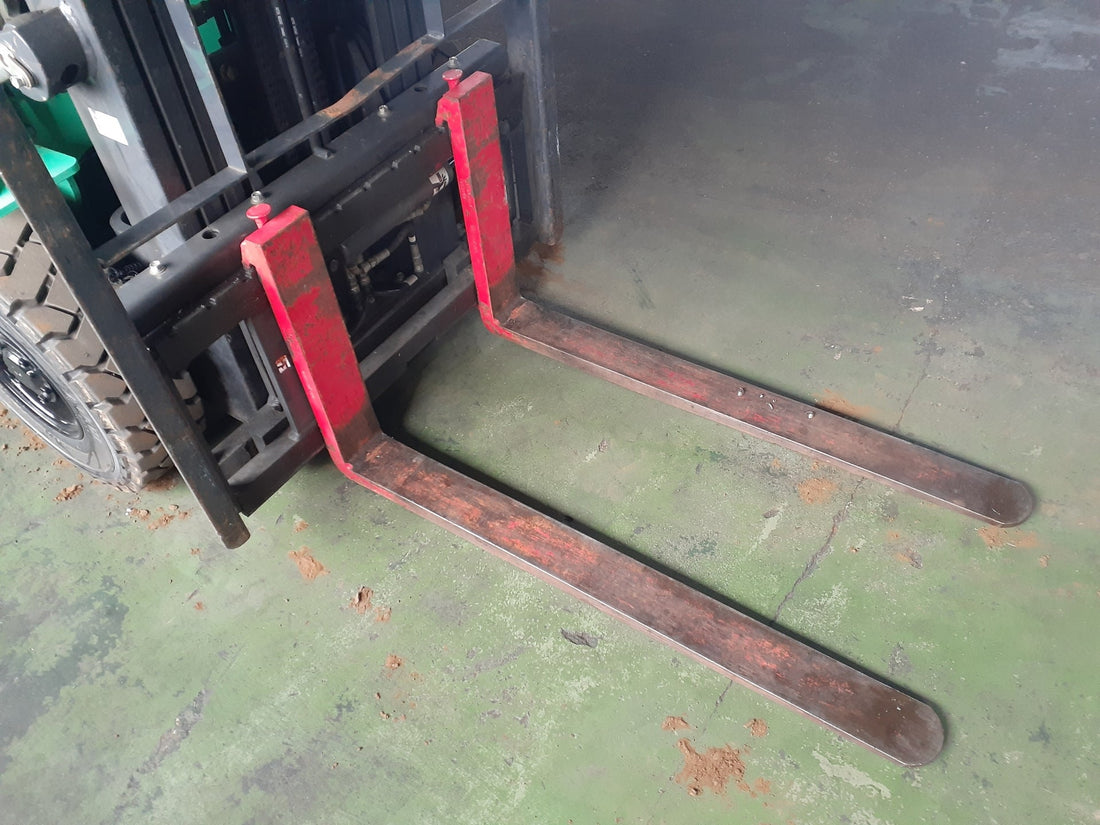
コスト削減や急ぎの納期に追われた現場で、今なお致命的な誤解として耳にするのが「爪のヒールにヒビが入ったから、工場のアーク溶接で盛っておいた」「擦り減った爪の裏に鉄板を溶接して厚みを戻した」という独断の補修です。断言しますが、フォークリフトの爪への溶接修理・肉盛り・加熱曲げ戻しは、労働安全衛生規則およびメーカーの技術指針により全面禁止されています。
このフォークリフト爪溶接修理禁止理由は、金属材料学の観点から極めて明確です。フォークリフトの爪は、ただの軟鋼(SS400等)ではなく、クロムモリブデン鋼やニッケルクロムモリブデン鋼(SNCM材)などの特殊低合金鋼を精密に熱処理(焼入れ・焼戻しによる調質)することで、強靭な粘りと硬度を両立させています。
これに対し、現場で安易にアーク溶接や半自動溶接の熱を加えると、溶接部周辺の母材に「熱影響部(HAZ)」が形成されます。この熱影響部は硬度が異常に跳ね上がって極めて脆いマルテンサイト組織化するか、あるいは過熱によって調質状態が崩れて焼きなまし状態となり強度が激減します。さらに溶接金属と母材の境界には微小な溶接割れや水素脆化が発生し、次に荷重がかかった瞬間に「溶接した箇所のすぐ横からガラスのように脆性破壊」を起こします。爪にアークを一発飛ばしただけでも、その打痕(アークストライク)からクラックが走り、破断に至ることが実証されているのです。
事故を未然に防ぐためには、定期的なフォーク爪亀裂点検方法の確立が不可欠です。年1回のフォークリフト特定自主検査基準において、フォークの亀裂点検は必須項目となっています。日常点検の目視に加えて推奨されるのが、市販のエアゾール缶で手軽に実施できる「染色浸透探傷試験(カラーチェック / PT)」です。
手順はシンプルですが極めて高精度です。まず爪のヒール部周辺の油分や汚れを「洗浄液」で完全に脱脂します。次に赤色の「浸透液」をヒール部表裏にスプレーし、毛細管現象を利用して金属表面の目に見えないクラック深部へ浸透させます(約10〜15分放置)。その後、表面の余分な浸透液をウエスで拭き取り、白い粉末状の「現像液」を薄く吹き付けます。微細な亀裂が存在する場合、吸い出された赤い浸透液が白い現像剤の上に鮮やかな赤い線として浮き上がります。この浸透探傷でわずかでも赤色の線状模様が確認されたフォークは、内部疲労が極限に達している証拠であり、直ちに廃棄処分とする必要があります。

