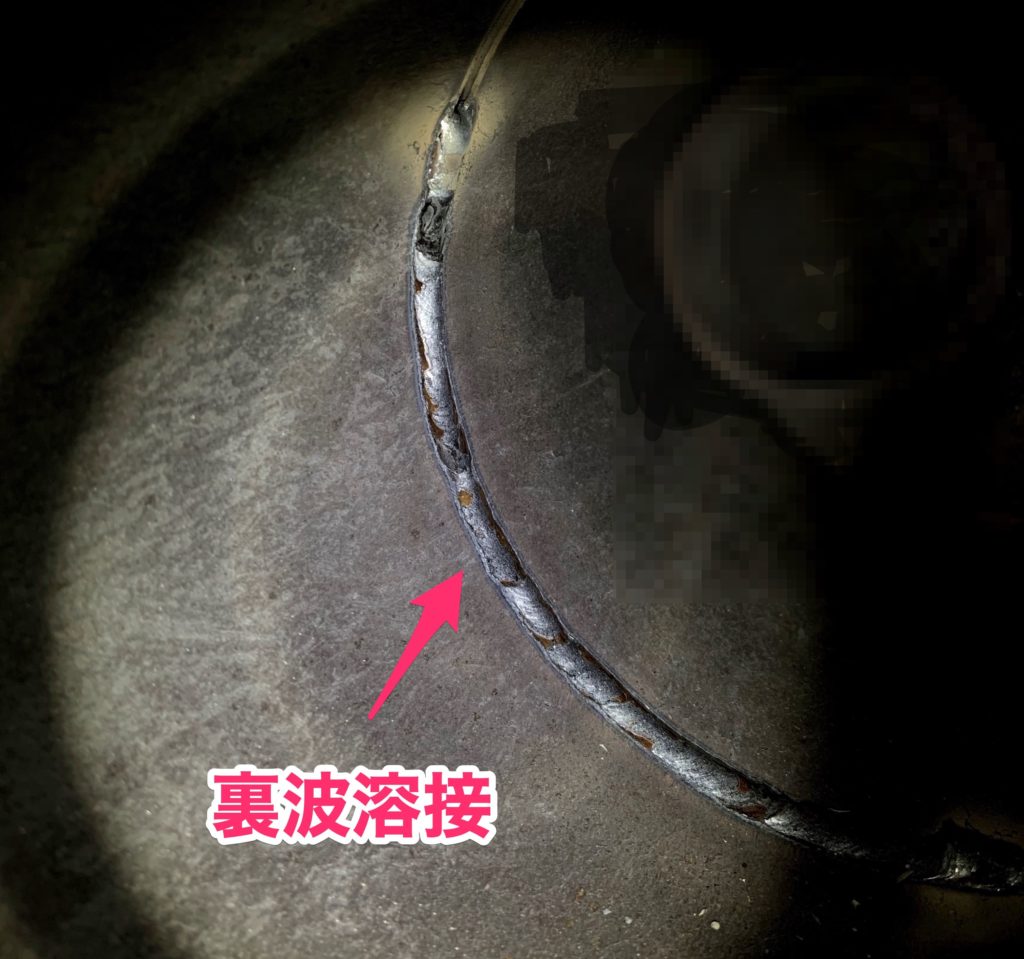
裏波溶接(うらなみようせつ)とは、開先(かいさき)を設けた突き合わせ溶接において、溶融金属が裏面にまで貫通し、裏側にも連続した溶接ビード(裏波ビード)を形成させる手法のことだ。表側から一回の溶接で裏面まで溶融を完全に到達させるため、「完全溶け込み溶接」とも呼ばれる。
なぜこれが重要か。配管の内圧や繰り返し応力がかかる構造物では、溶接部の裏面に未溶着部分が残ると、そこが応力集中点となって亀裂が進展する。石油・ガスプラント、原子力関連設備、食品・医療用のステンレス配管など、万一の漏洩や破損が人命・環境に直結する分野では、裏波溶接は「あれば望ましい」のではなく「なければ失格」の必須要件だ。ステンレス精密板金・製缶加工センターの技術解説によると、「裏波に凹凸や溶け残り、途切れている部分がないように」することが最低限の品質要件として明示されている。
適切な裏波の状態については、溶接工の実務経験をまとめた複数の一次情報ソースが具体的な数値を示している。裏波量は0.2mm〜1mm程度、管内面からわずかにプラス方向に突出していること。開先溶け残りがないこと、溶接棒の溶け残り(突き抜け残棒)がないこと、0.5mm以上の凹みがないこと、全周にわたって連続していること、そしてつらら状(アンダーカット過多)になっていないこと――この6項目が現場品質の最低ラインとして共有されている。

