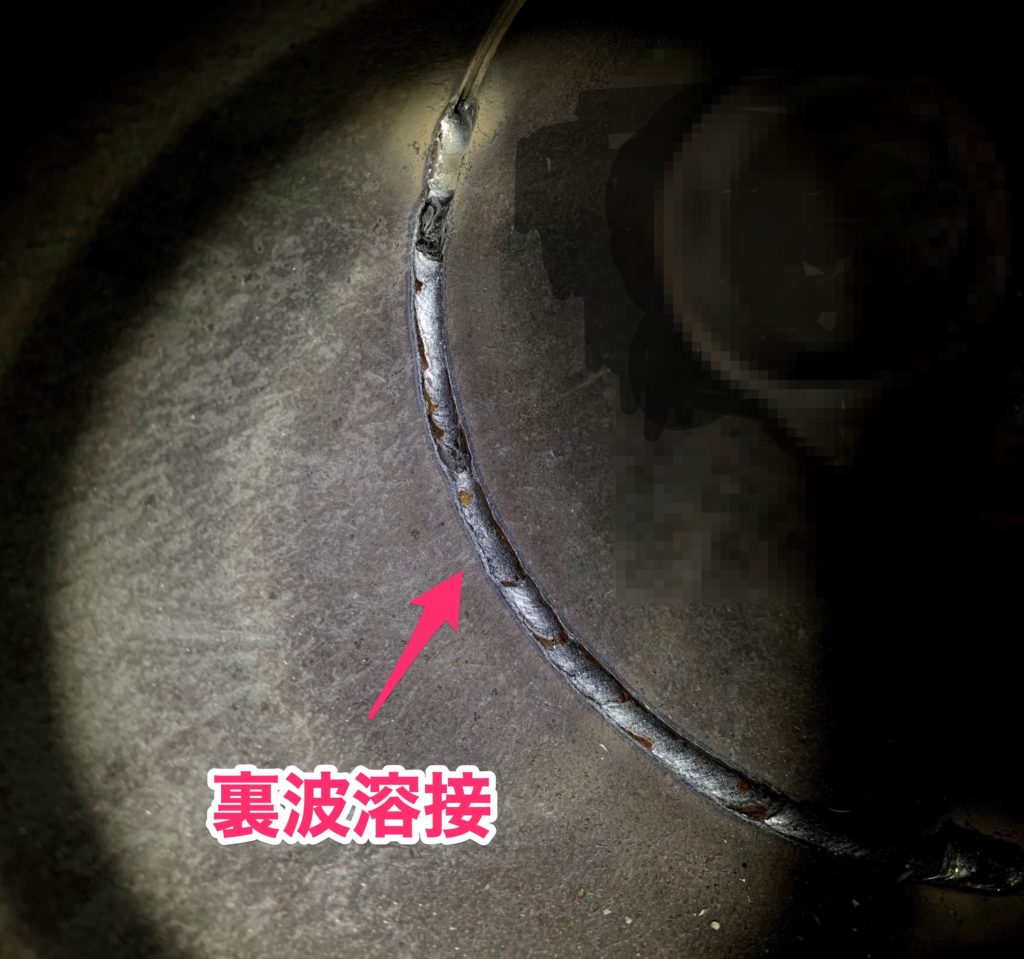
実際の加工作業において合否を分ける技術的ポイントは、「棒入れのタイミング」と「裏面シールドガスの管理」に集約されます。
溶加棒を差し込む「0.5秒の呼吸」
初層溶接における棒入れのタイミングは、開先エッジがアークの熱で溶け合い、裏側に小さな貫通孔(キーホール)が形成された「瞬間」です。キーホールができる前に棒を入れると開先表面にダマができるだけで裏波が出ず、キーホールが広がった後に棒を入れると溶融金属が裏側へ落ちてしまいます。
具体的には、「開先が溶けて裏に抜けたのを確認 → 溶融池の先端(進行方向前側)に素早く棒先を差し込む → 棒を引くと同時にトーチを前進させる」というリズミカルな反復動作が求められます。棒を母材裏面に押し込みすぎず、溶融池の表面張力を利用して裏側へ金属を引っ張る感覚を掴むことが上達の最短ルートです。
バックシールドがもたらすビード形状と耐食性の劇的変化
ステンレス鋼(SUS304やSUS316L)の配管溶接において、バックシールドの有無は致命的な差を生みます。配管内部にアルゴンガスを充填せずに裏波を出すと、大気中の酸素と反応して裏ビードが激しく酸化し、「おから状(スラグ状)」の多孔質な欠陥となります。これは耐食性を著しく低下させ、非破壊検査(放射線透過試験:RT)でも即座に不合格判定が下されます。
専用の遮蔽治具や水溶紙(パージペーパー)を用いて管内酸素濃度を徹底的に追い出すことで、鏡面のような美しい光沢を持った裏波ビードが完成します。

